



SUP জন্য শক্তিশালী PVC ড্রপ সেলাই
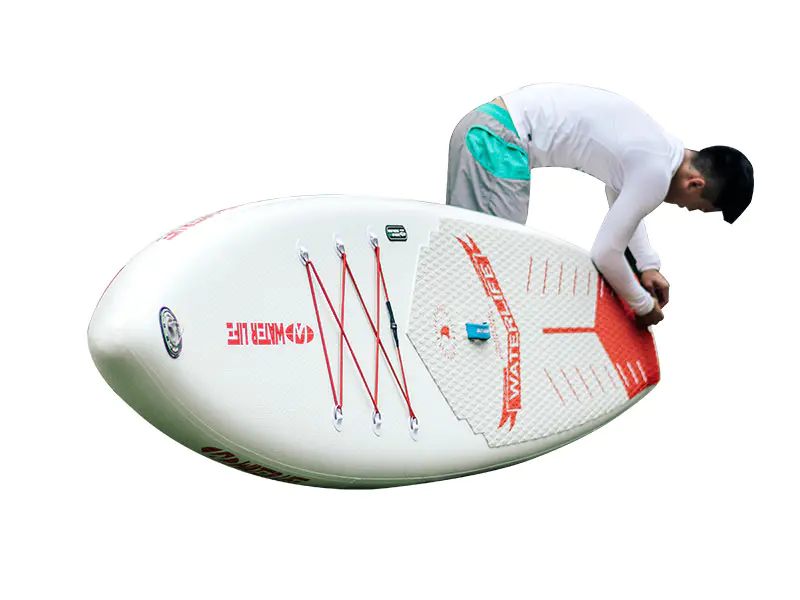
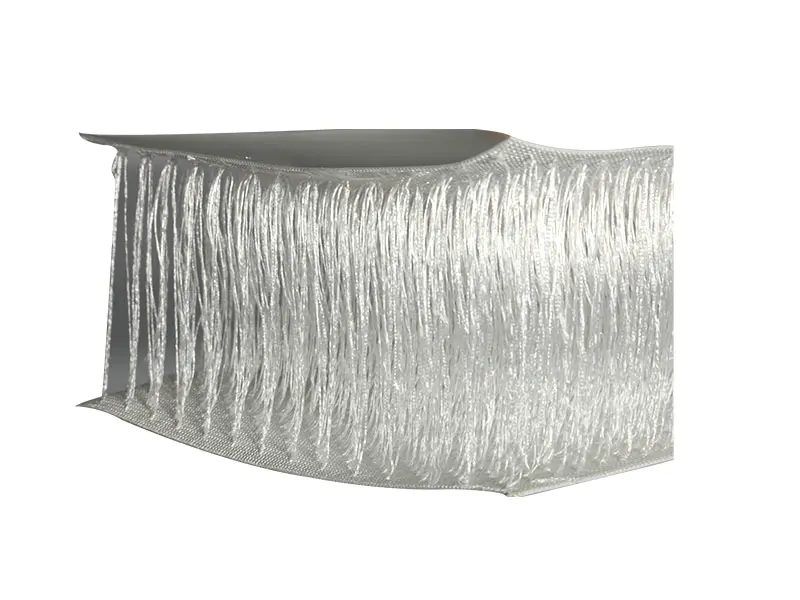
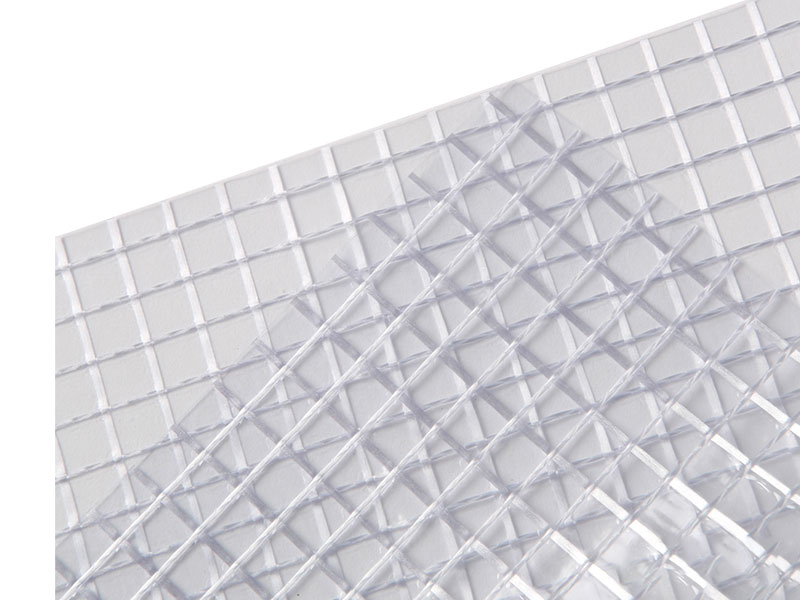
SUP জন্য শক্তিশালী PVC ড্রপ সেলাই is a tensioned composite fabric used in the construction of stand-up paddle board cores, decks, and hulls. The material consists of two PVC-coated polyester sheets connected by a dense array of vertical polyester yarns, typically 5,000 to 9,000 yarns per square meter. When the board is inflated, these filaments lock the top and bottom surfaces at a fixed distance, producing a rigid, planar structure at internal pressures between 12 psi and 25 psi. Reinforcement is introduced through a higher-density scrim in the base cloth, a thicker coating film, or a secondary lamination layer, which raises the puncture resistance and flexural stiffness of the finished board. The fabric is supplied in roll widths up to 2.0 m and is welded into board panels through high-frequency or hot-air processes.
কিভাবে শক্তিবৃদ্ধি ড্রপ স্টিচ আচরণ পরিবর্তন করে
উপাদান পরামিতি
যেখানে ফ্যাব্রিক একটি SUP সমাবেশে যায়
ডেক প্যানেল
উপরের ড্রপ সেলাই প্যানেল স্থায়ী পৃষ্ঠ গঠন করে। এখানে শক্তিবৃদ্ধি ডেকের প্রতিচ্ছবি নিয়ন্ত্রণ করে এবং ইভা ট্র্যাকশন প্যাড বন্ডকে সমর্থন করে।
হুল প্যানেল
নীচের প্যানেল একই চাঙ্গা ফ্যাব্রিক ব্যবহার করে। সৈকত লঞ্চ এবং অগভীর জলের সংস্পর্শ থেকে ঘর্ষণ প্রতিরোধ করার জন্য এই মুখের উপর আবরণের ভর প্রায়ই পরিসীমার উপরের প্রান্তে নির্দিষ্ট করা হয়।
রেল ব্যান্ড
পাশের রেলটি ডেক এবং হুলকে সংযুক্ত করে। SUP-এর জন্য রিইনফোর্সড PVC ড্রপ স্টিচ PVC-কোটেড সাইডওয়াল ফ্যাব্রিকে ঢালাই করা হয় এবং রেল ব্যান্ডের প্রস্থ বোর্ডের বেধ এবং রূপরেখা নির্ধারণ করে।
নাক এবং লেজ শক্তিবৃদ্ধি
একই ফ্যাব্রিকের অতিরিক্ত প্যাচগুলি নাক এবং লেজে ঢালাই করা হয় প্রভাবগুলি শোষণ করতে এবং ভালভ এবং ফিন বক্সের সমাবেশগুলিকে নোঙ্গর করতে।
উত্পাদন এবং সোর্সিং প্রশ্ন
কি মুদ্রাস্ফীতি চাপ সমাপ্ত বোর্ড এ পরীক্ষা করা উচিত?
SUP জন্য শক্তিশালী PVC ড্রপ সেলাই is typically pressure-tested at 1.5 times the rated service pressure before shipment. A board rated for 15 psi should be tested at 22.5 psi for a minimum of 24 hours, with pressure loss recorded. Leakage above 5% over 24 hours indicates a seam or valve issue that requires rework before the board leaves the factory.
কিভাবে শক্তিবৃদ্ধি সমাপ্ত বোর্ড ওজন প্রভাবিত করে?
রিইনফোর্সড ড্রপ স্টিচ একই বেধের স্ট্যান্ডার্ড ড্রপ স্টিচের তুলনায় প্যানেলের ওজনে 15% থেকে 25% যোগ করে। 120 মিমি কোর সহ একটি 10'6" বোর্ডের জন্য, রিইনফোর্সড ডেক এবং হুল প্যানেলগুলি সাধারণত ফিনিশড বোর্ডে 1.2 কেজি থেকে 1.8 কেজি যোগ করে৷ ফ্যাব্রিকেটরদের রেল ব্যান্ডের প্রস্থ বা আনুষঙ্গিক বিন্যাস সামঞ্জস্য করা উচিত যেখানে খুচরা নির্দিষ্টকরণের দ্বারা লক্ষ্য বোর্ডের ওজন ঠিক করা হয়েছে।
ফ্যাব্রিক HF পরিবর্তে গরম বাতাস দিয়ে ঢালাই করা যাবে?
হট-এয়ার ওয়েল্ডিং রেল ব্যান্ড এবং মেরামতের জন্য ব্যবহৃত হয়, তবে রিইনফোর্সড ড্রপ স্টিচ প্যানেলের প্রাথমিক ডেক-টু-হুল সীম সাধারণত উচ্চ-ফ্রিকোয়েন্সি ওয়েল্ডিং দ্বারা যুক্ত হয়। ড্রপ স্টিচ প্যানেলগুলির হট-এয়ার ওয়েল্ডিংয়ের জন্য একটি দ্বি-পার্শ্বযুক্ত গরম করার প্রক্রিয়া এবং সতর্কতার সাথে তাপমাত্রা নিয়ন্ত্রণের প্রয়োজন হয় যাতে সীম লাইনে উল্লম্ব সুতার অ্যারে ভেঙে না যায়। প্রতিটি প্রোডাকশন লট থেকে একটি টেস্ট কুপনে পিলের শক্তি যাচাই করা উচিত।
আবরণ এবং সুতা অ্যারে মধ্যে delamination কারণ কি?
সুতা নোঙ্গর পয়েন্টে ডিলামিনেশন তৈরির সময় বা ঢালাইয়ের সময় অতিরিক্ত গরম হওয়ার কারণে স্ক্রিমে অপর্যাপ্ত আবরণ প্রবেশের ফলে। 50 মিমি বর্গক্ষেত্রের নমুনাতে একটি পুল-আউট পরীক্ষার মাধ্যমে উল্লম্ব সুতার অ্যাঙ্কর শক্তি যাচাই করা উচিত। 250 N-এর নীচের মানগুলি আগত ফ্যাব্রিকে একটি আবরণ আনুগত্য সমস্যা নির্দেশ করে, ঢালাই সমস্যা নয়।
স্টোরেজ এবং প্রসেসিং
- 15°C থেকে 25°C তাপমাত্রায় SUP-এর জন্য রিইনফোর্সড পিভিসি ড্রপ স্টিচের রোলগুলিকে 15°C থেকে 25°C তাপমাত্রায়, একটি কোর-সমর্থিত র্যাকে অনুভূমিকভাবে বিছিয়ে রাখুন। দুটির বেশি উঁচু রোলগুলিকে স্ট্যাক করবেন না, কারণ কম্প্রেশন উল্লম্ব সুতা অ্যারের ক্ষতি করে৷
- কাটার আগে রোলগুলিকে 24 ঘন্টার জন্য ওয়ার্কশপের তাপমাত্রায় পৌঁছানোর অনুমতি দিন। কোল্ড ড্রপ স্টিচ ফ্যাব্রিক সুতা অ্যাঙ্কর পয়েন্টে কম অনুগত এবং কাটা বা প্যানেল অবস্থানের সময় ফাটতে পারে।
- একটি ধারালো ঘূর্ণমান কাটার বা CNC কাটিয়া টেবিল ব্যবহার করুন. ঢালাই করার আগে আলগা বা টানা সুতার জন্য প্রতিটি কাটা প্রান্ত পরিদর্শন করুন; protruding yarns জোড় seam একত্রীকরণ হস্তক্ষেপ.
- এইচএফ ওয়েল্ডিং ইলেক্ট্রোড এবং টুলিং পিভিসি অবশিষ্টাংশ মুক্ত রাখুন। অবশিষ্টাংশ তৈরির ফলে সীমের ড্রপ স্টিচ কাঠামোর অসম গরম এবং স্থানীয়ভাবে পতন ঘটে।
- সরাসরি সূর্যালোক থেকে দূরে ছায়াযুক্ত জায়গায় 5 পিএসআই এ আংশিকভাবে স্ফীত এবং ফ্ল্যাট করা বোর্ডগুলি সংরক্ষণ করুন। গরম পরিবেশে দীর্ঘায়িত পূর্ণ-চাপের সঞ্চয়স্থান ঢালাই করা সিমে প্লাস্টিকাইজারের ক্ষতিকে ত্বরান্বিত করে।